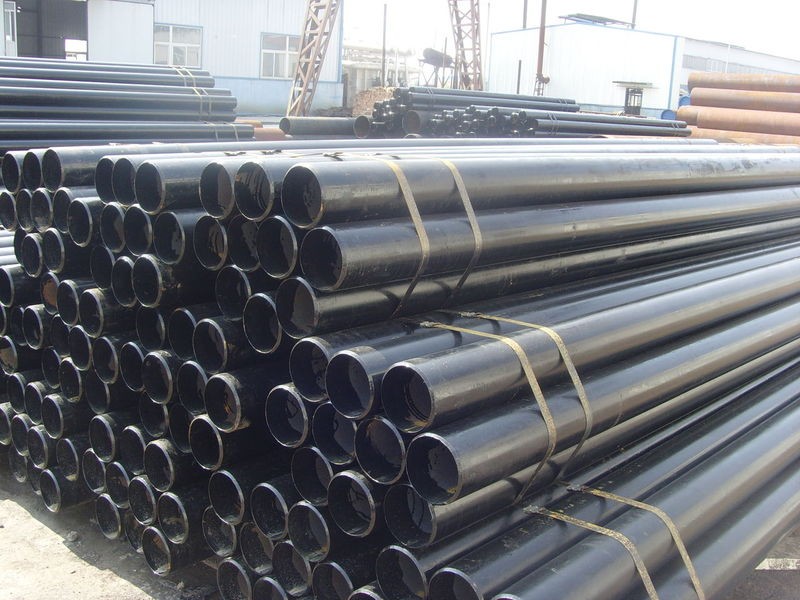
无缝钢管在轧制、冷却、运输及热处理过程中,可能出现弯曲、椭圆等形变。矫直工序的作用,就是顺利获得施加外力使管材恢复至符合标准的直线度与圆度状态。
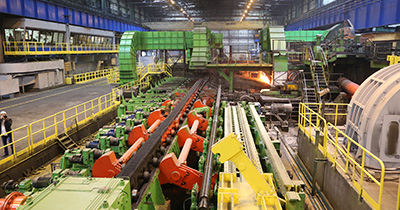
矫直设备主要有压力矫直机与斜辊矫直机两类。压力矫直适用于局部弯曲明显的管段,将管材置于两个支点之间,在弯曲处施加压力,使管体产生反向塑性变形,从而抵消原有弯曲。斜辊矫直机则用于陆续在修正,管材顺利获得多组交错布置的矫直辊,在旋转与前进过程中经历反复弯曲,管体各方向的弯曲逐步收敛,直线度得到改善。
矫直效果与压下量、辊距及辊型密切相关。压下量偏小时形变修正不充分,偏大则可能使管体产生新的弯曲或表面压痕。辊距按管径与壁厚调整,薄壁管宜采用较小辊距与柔和压下,减少截面压扁风险。辊面磨损后需及时修磨或更换,避免划伤管体。
矫直过程中还需关注残余应力。反复弯曲在修正形变的同时,会在管体内部引入新的应力分布。对于尺寸精度要求较高的管材,矫直后可安排去应力处理,稳定尺寸。无缝钢管加工中,矫直通常安排在热处理与冷却之后、切头切尾与检验之前,使后续工序在管体状态稳定后进行。
无缝钢管厂家依据管材规格设定矫直参数。
长沙无缝钢管用户到货后可检查直线度与圆度指标。
湖南无缝钢管的现场施工方在组对前宜复核管端状态。盛仕达钢铁股份供应无缝钢管产品,关注矫直与加工质量的用户可来电咨询。
【注】本文部分性能及成分参数等整理自公开行业资料,仅作行业知识科普参考,若有涉及数据错误及版权等问题请联系我方及时删除修改。